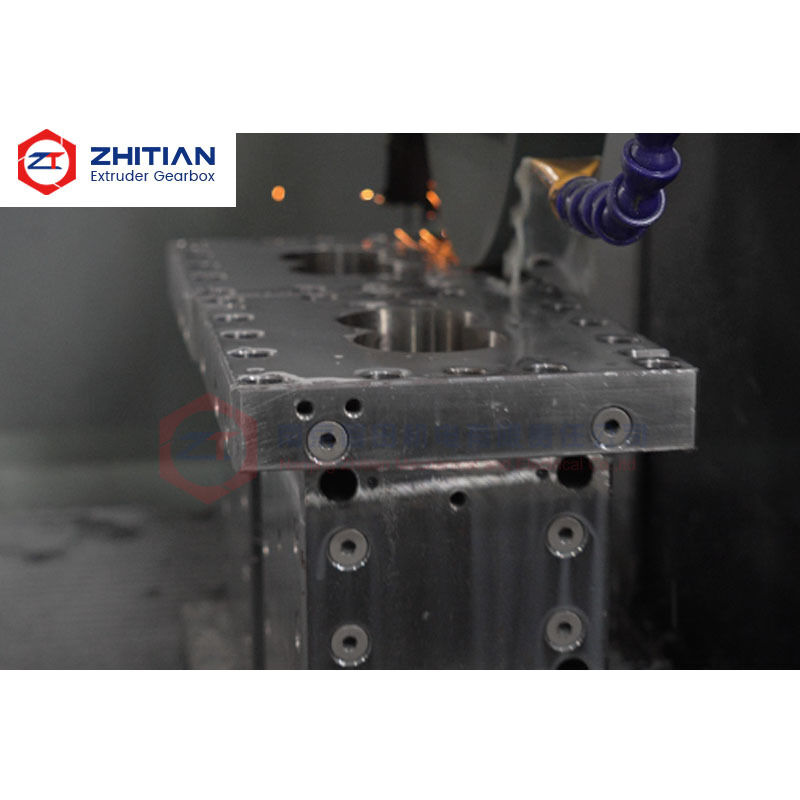
Bu aşınmaya dayanıklı çift vidalı namlu, kalsiyum karbonat, talk, pigmentler ve diğer aşınma tozlarının namlu deliğinde sürekli aşınma yarattığı yüksek dolgu masterbatch üretimi için tasarlanmıştır.
Yüksek dolgu formülasyonları, standart polimer işleme göre fıçı üzerinde çok daha fazla aşınma yükü oluşturabilir.vida elemanları ve namlu arasındaki boşluk yavaş yavaş artıyor, bu da taşıma verimliliğini, basınç istikrarını ve genel süreç tutarlılığını azaltabilir.
Kritik namlu bölümleri için uygun aşınmaya dayanıklı malzemeler veya alaşım kaplı delik yapıları seçerek,Yüksek aşınma bölgelerinin kullanım ömrü tüm namlu setini gereksiz yere yükseltmeden iyileştirilebilir.
Tipik sorunlar şunlardır:
- Hızlı tüp borusu aşınması
- Boğazdan kavrama boşluğu genişletildi
- Kullanılmış bölümlerdeki malzeme geri akışı
- Düşük taşıma verimliliği
- Kararsız basınç gelişimi
- Yüksek aşınma kapasitesine sahip namlu bölümlerinin sıklıkla değiştirilmesi
- Doldurucu besleme ve karıştırma bölgelerinin çevresinde hızlandırılmış aşınma
Ana Özellikler
| Ürün |
Kullanılabilir Yapılandırma |
| Ürün türü |
Kullanıma dayanıklı ikili vida fıçı |
| Ana uygulama |
Yüksek dolgu masterbatch üretimi |
| Tipik dolgu maddeleri |
Kalsiyum karbonat, talk, mineral toz ve pigmentler |
| Fıçı türleri |
Kapalı, besleme, yan besleme, havalandırma ve özel bölümler |
| Malzeme seçenekleri |
Araç çelik, alaşımlı kaplama ve özel aşınmaya dayanıklı sistemler |
| Çukur koruması |
Kullanıma dayanıklı kaplama veya alaşım çalışma yüzeyi |
| Üretim temeli |
Çizim, örnek veya ölçülen boyutlar |
| Sıcaklık kontrolü |
Özel ısıtma delikleri ve soğutma kanalları |
| Kritik denetim |
Bor, merkez mesafesi, arayüzler ve yüzey durumu |
| Ana amaç |
Abrasif boru aşınmasını azaltmak ve çalışma boşluğunu korumak |
Neden Yüksek Dolgu Masterbatch'i Ağır Fıçı aşınmasına neden oluyor
Yüksek dolgu masterbatch üretimi genellikle geleneksel polimer bileşiklerinden çok daha yüksek bir katı parçacık konsantrasyonu içerir.
Tipik malzemeler şunları içerebilir:
- Kalsiyum karbonat
- Talk
- Mica
- Titanyum dioksit
- Pigmentler
- Yangın önleyici tozlar
- Diğer işlevsel mineral dolgu maddeler
Ekstrüzyon sırasında, bu parçacıklar nakledilmekte, sıkıştırılmakta, karıştırılmakta ve vida elemanları ve namlu deliği arasında dağılmaktadır.
Tekrarlanan temas, özellikle dolgu konsantrasyonunun, basıncının veya karıştırma yoğunluğunun yüksek olduğu alanlarda abrasif aşınmaya neden olur.
Süreç ayrıca aşağıdakileri içerdiğinde aşınma oranı daha şiddetli olabilir:
- Yüksek dolgu yüzdesi
- Yüksek vida hızı
- Yüksek verim
- Uzun sürekli üretim döngüleri
- Sert veya düzensiz dolgu parçacıkları
- Yoğun aşağıda karıştırma
Bu nedenle, varil malzemesi seçimi sadece makine boyutunu değil, gerçek dolgu sistemini yansıtmalıdır.
En Kritik Kullanım Bölgelerini Koruyun
Kullanım genellikle tüm ekstrüzyon hattında eşit şekilde dağılmamaktadır.
Fıçıdaki aşınma sıklıkla aşağıdakiler gibi olur:
- Ana dolgu besleme bölümleri
- Yan besleme bölümleri
- Karıştırma ve ezme bölgeleri
- Sınırlayıcı bölümler
- Basınç oluşturan bölgeler
- Yüksek konsantrasyonlu dolguyu işleyen bölümler
Bu, tüm namlu setinin mutlaka aynı premium malzemeyi gerektirmediği anlamına gelir.
Pratik bir çözüm, en büyük aşınma yüküne maruz kalan bölümlerde daha düşük aşınma pozisyonlarında daha ekonomik malzemeler kullanırken daha fazla aşınmaya dayanıklı malzemeler kullanmaktır.
Bu, hizmet ömrünü ve değiştirme maliyetini dengelemeye yardımcı olur.
Vuruştan Fıçıya Uzaklık Koruyun
Fıçı deliği ve vida elemanları tek bir sistem olarak birlikte çalışır.
Boru çapı aşınma yoluyla arttıkça, çalışma boşluğu daha büyük hale gelir.
Aşırı temizlik aşağıdakilere neden olabilir:
- Daha fazla malzeme sızıntısı veya geri akışı
- İleri taşıma verimliliğinin azalması
- Düşük basınç yapma kapasitesi
- Daha az istikrarlı karıştırma davranışı
- Çıktı dalgalanması
- Aynı işlem sonucu için daha yüksek enerji tüketimi
Bu nedenle, varil aşınması sadece görsel görünümle değerlendirilmemelidir.
Değiştirmenin gerekli olup olmadığına karar verirken gerçek boru ölçümleri ve vida durumu birlikte dikkate alınmalıdır.
Hem vida elemanları hem de namlu ağır aşınmışsa, sadece bir bileşeni değiştirmek orijinal çalışma durumunu tamamen geri getirmeyebilir.
Kullanıma dayanıklı malzeme seçenekleri
Farklı masterbatch formülasyonları farklı aşınma seviyelerine neden olur.
Sürece bağlı olarak, malzeme seçenekleri şunları içerebilir:
Araç çelik
W6Mo5Cr4V2 gibi alet çelikleri, geleneksel nitritli varil malzemelerinden daha fazla aşınma direnci gerektiren uygulamalar için dikkate alınabilir.
Alaşımlı kaplama varil
Daha ağır aşınma koşullarında, alaşım kaplı bir yapı, yapısal namlu gövdesini korurken daha yüksek performanslı bir çalışma yüzeyi sağlayabilir.
Özel Kullanım Dayanıklı Alaşım Sistemleri
Çok abrasif formülasyonlar için, delik malzemesi dolgu türüne, dolgu yüklenmesine ve mevcut aşınma modeline göre seçilebilir.
En yüksek sertlik her zaman en iyi seçim değildir. Malzeme seçimi aynı zamanda sertliği, korozyon koşullarını, işleme sıcaklığını ve gerçek arıza mekanizmasını dikkate almalıdır.
Mevcut çift vidalı ekstrüderlerin değiştirilmesi
Kullanıma dayanıklı namlu bölümleri aşağıdakilere göre üretilebilir:
- Orijinal teknik çizimler
- Mevcut varil örnekleri
- Ölçülen boyutlar
- Makine arayüzü verileri
- Süreç gereksinimleri
Özelleştirilebilir özellikler şunları içerir:
- Bor geometrisi
- Merkez mesafesi
- Fıçı uzunluğu
- Döşeme malzemesi
- Bağlantı yüzleri
- Konumlandırma özellikleri
- Bolt deliği şekli
- Besleme ve yan besleme limanları
- Havalandırma açıkları
- Isıtma delikleri
- Soğutma kanalları
- Sensör konumları
Referans olarak mevcut yıpranmış bir namlu kullanıldığında, orijinal tasarım boyutları yıpranma nedeniyle değiştirilen boyutlardan ayırt edilmelidir.
Üretim ve Denetim
Kritik denetim şunları içerebilir:
- Çukur boyutları
- Merkez mesafesi
- Bor geometrisi
- Paralellik
- Fıçı uzunluğu
- Bağlantı yüzünün doğruluğu
- Konumlandırma Boyutları
- Liman yerleri
- Soğutma kanalının mühürlenmesi
- Yüzey durumu
- Malzeme doğrulama
Tekrarlanan yedekleme projeleri için, gelecek siparişlerde tutarlılığı artırmak için onaylanmış boyut verileri saklanabilir.
Teknik Değerlendirme için Gerekli Bilgi
Lütfen şunları belirtin:
- Ekstrüder markası ve modeli
- Fıçı çizimi veya örneği
- Polimer türü
- Dolgu tipi
- Dolgu yüzdesi
- Döşeme hızı
- Yaklaşık verim
- Mevcut varil malzemesi
- Mevcut namlu kullanım ömrü
- Fotoğraflar giyin.
- En çok yıpranmış varil pozisyonu
- Gerekli miktar
Sıkça Sorulan Sorular
Yüksek dolgu masterbatch üretiminde hangi varil bölümleri genellikle en hızlı yıpranır?
Kullanım sıklıkla dolgu besleme, yoğun karıştırma ve basınç oluşturma bölgelerinin yakınında daha şiddetlidir.
Her fıçı bölümünün aşınmaya dayanıklı bir kaplama ihtiyacı var mı?
Hayır, daha yüksek performanslı malzemeler abrasif aşınmanın en şiddetli olduğu bölümlerde yoğunlaşabilir.
Vuruş elemanları da kontrol edilmeli mi?
Evet, vida ve fıçının aşınması gerçek çalışma boşluğunu belirler.
Değiştirme sırasında varil malzemesi yükseltilebilir mi?
Eğer orijinal malzeme çok çabuk aşınırsa, iş yüzeyi malzemesi gerekli değişim boyutlarını korurken yükseltilebilir.
Yüksek Dolgu Fıçı Kullanım İncelemesi İsteyin
Bize fıçı çiziminizi, dolgu formülasyonunuzu ve mevcut aşınma durumunuzu gönderin.
Hangi namlu bölümlerinin daha iyi aşınma koruması gerektirdiğini, mevcut malzemenin uygun olup olmadığını ve hangi boyutların değiştirilmeden önce onaylanması gerektiğini değerlendirmeye yardımcı olabiliriz.
Kullanım değerlendirmesi için varil çizimini gönder

 Mesajınız 20-3.000 karakter arasında olmalıdır!